
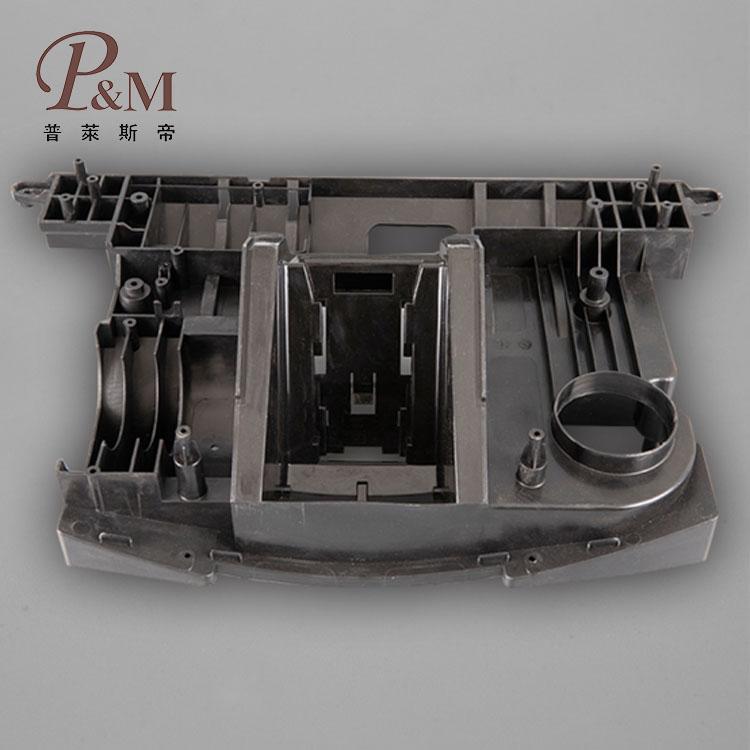
Kannettavan tietokoneen kuori on hyvin yleinen muovikuori. Tässä ovat varotoimet kuoren valmistamiseksi.
1. Materiaalin valinta- ja muokkausprosessi
Alustan sopeutumiskyky
Valtavirran materiaalit:
PC/ABS-seos: yli 65 %:n osuus (iskunkestävyys ≥60 kJ/m², lämmön muodonmuutoslämpötila 110 ℃);
Biopohjainen nailon (PA410): hiilijalanjälki 50 % pienempi, sopii huippuluokan yrityskannettaviin;
LDS-muovi (lasermuovaus): sisältää 20–30 % lasikuitua 5G-antennin integrointitarpeiden täyttämiseksi.
Keskeiset parametrit:
Palonsuoja-aineen on oltava UL94 V-0 (paksuus 1,6 mm);
Pinnan resistanssi ≤10⁶Ω (antistaattinen ruiskuyhteensopivuus).
Toiminnallinen muokkaus
Lisää 0,5–1 % grafeenia lämmönjohtavuuden parantamiseksi (kuoren lämmönjohtavuus > 3 W/mK);
Nanopiidioksidipinnoite (paksuus ≤5μm) tarjoaa sekä sormenjälkiä että naarmuuntumista hylkivän kaksoisvaikutuksen (kynän kovuus ≥2H).
2. Muotin suunnittelu ja muovausprosessi
Muotin ydinkohdat
Seinän paksuuden säätö: 1,2–1,5 mm pääalueella, ≥2,2 mm kulmavahvikealueella (vääntymisen ja muodonmuutoksen estämiseksi);
Konformaalinen vesikanava: spiraalimainen jäähdytyskanava 3D-tulostusmuotissa, lämpötilaeron vaihtelu ≤±1,5 ℃;
Pakoputken rakenne: avoin 0,02 mm:n mikropakoputken ura (≥1 pakoputkisto / 100 mm²)
Rakennesuunnittelu ja toiminnallinen integrointi
Mekaaninen optimointi
Kylkiluiden asettelun vahvistaminen: topologista optimointialgoritmia käyttäen, kylkiluun korkeus ≤3 kertaa seinämän paksuus, tyven R-kulma ≥0,5 mm;
Napsahdusrakenne: kaksoiskoukkurakenne (kiinnitysvoima 25–35 N), käyttöikä> 5000 syklitestiä;
Pudotussuoja: energianvaimennuspylväät on lisätty neljään kulmaan (Shore-kovuus 70D, puristuspalautusnopeus >90 %).
Toiminnallinen fuusioinnovaatio
Antennin integrointi: LDS-prosessi toteuttaa millimetriaaltoantennin (28 GHz:n taajuuskaista, vahvistus ≥5 dBi);
Jäähdytyksen koordinointi: Muottiin on upotettu 0,3 mm paksu lämmönlevitin (lämpödiffuusiokerroin > 400 W/mK).
IV. Pintakäsittely ja esteettinen muotoilu
Pinnoitustekniikka
IMR (muottiin siirto): 0,1 mm:n tekstuuritarkkuus (puun syy-/hiilikuituvaikutus), kulutuskestävyystesti > 5000 kertaa teräsvillan kitka;
NCVM-pinnoite: sähköä johtamaton tyhjiöpinnoitus (kalvon paksuus 0,2–0,5 μm), aallonläpäisykyky > 95 % (5G-signaali häviötön);
Antibakteerinen pinnoite: hopeaioni-doping (antibakteerinen pitoisuus > 99,9 %, ISO 22196 -standardin mukaisesti).
Värienhallinta
Ota käyttöön Pantone Connect -pilvivärikalibrointijärjestelmä (ΔE≤1,5);
UV-kovettuva muste (säänkestävä > 3 vuotta, ksenonlampun vanhenemistesti 2000 tuntia).
V. Testaus, sertifiointi ja massatuotannon valvonta
Keskeiset testattavat kohteet
Ympäristöystävällinen luotettavuus:
85 ℃ / 85 % suhteellinen kosteus, kaksinkertainen 85-testi 500 tunnin ajan (mittojen muutosnopeus <0,15 %);
-40 ℃ - 75 ℃ kuuma- ja kylmäshokki 1000 kertaa (ei halkeilua).
Mekaaninen lujuus:
Näppäimistöalueen kuormituskantokyky 50 kg (muodonmuutos <0,3 mm);
Kahvan väsymistesti >25 000 avaus- ja sulkemiskertaa (vaimennuksen vaimennus ≤10 %).
Älykäs laadunvalvonta
Teollisuuden CT-täystarkastus (tarkkuus 0,5 μm, ≥0,1 mm³ kuplien/kutistumisen havaitseminen);
Tekoälyn visuaalinen lajittelu (värierotus, naarmujen tunnistustarkkuus >99,99 %).
Tehtaallamme on yli 5 000 muovikoteloa, ja meillä on riittävästi kokemusta muovikoteloiden valmistuksesta. Pystymme täyttämään kaikki asiakkaiden laatuvaatimukset. Jos tarvitset sitä, ota meihin yhteyttä, niin tarjoamme sinulle parasta mahdollista palvelua.
Julkaisun aika: 29.5.2025